400-850-4050


没有找到您想要的?
立即咨询专业工程师为您服务








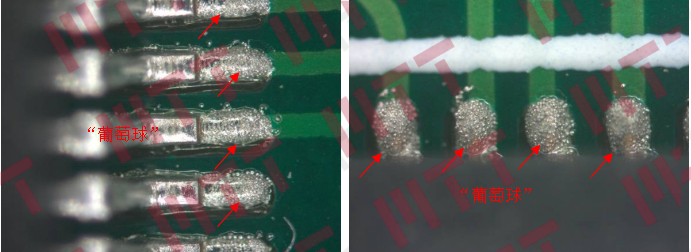
某SMT产线在对喷锡板进行回流焊接后,部分焊点出现明显的“葡萄球”现象,焊点周围还伴随少量零散锡珠。
现场初步排查时出现了一个很有迷惑性的现象:更换其他厂家生产的PCB后,失效消失;而继续使用原PCB时,更换其他型号锡膏,或者调整炉温曲线,也能够解决问题。
那么,问题究竟出在锡膏、炉温,还是PCB?
如果只看单一因素,很容易陷入“换料有效,但根因不清”的循环。为了把问题查清楚,本次分析将失效PCBA、正常PCBA以及A、B、C三款锡膏共同纳入验证,按照“先确认常规嫌疑,再追踪挥发物差异”的思路逐步排查。
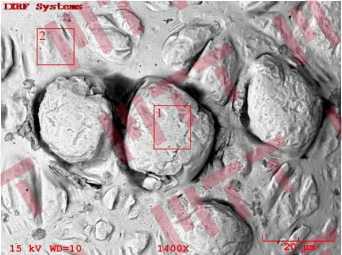
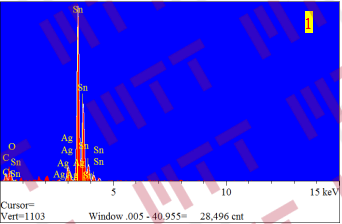
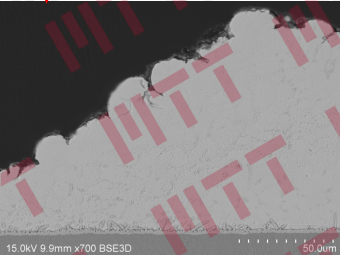
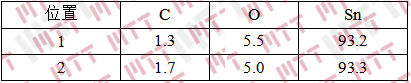
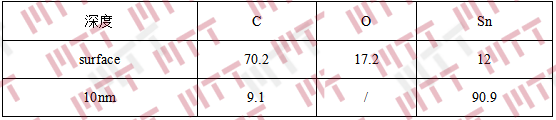
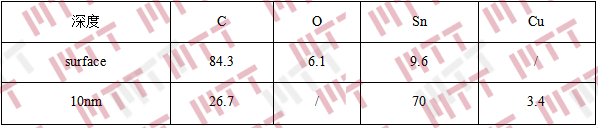
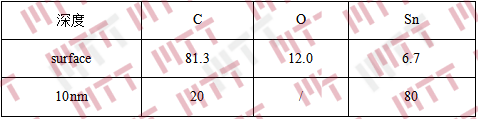
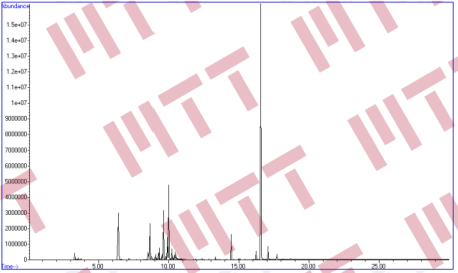
1. 外观检查:先确认现象的样子 对失效板(NG)做外观检查: 部分引脚焊点明显呈"葡萄球"状,表面凹凸不平; 葡萄球周围存在零散的小锡珠。 典型样品外观图片 需要先分清两个容易混的概念:葡萄球指留在焊点上的未熔融锡粉团聚体,锡珠指被挤散到焊点周边的小球——成因都是氧化膜没被清掉,只是一个留在原地、一个被排开。 2. 表面分析:葡萄球的成分和焊料一样吗 对失效焊点(酒精清洗后)做表面显微分析: 焊点表面不平整,呈明显凸出形貌; NG焊点表面形貌 葡萄球主要成分为 C、O、Sn,未发现明显异常元素。 NG焊点EDS谱图 葡萄球的元素构成就是焊料本身(以 Sn 为主,C、O 来自表面残留的有机物与氧化物),没有外来污染元素——问题不在"沾了什么",而在焊料自己没能正常熔融铺展。 3. 切片分析:是没熔,还是熔了又缩回去 沿焊点做微切片,观察截面形貌与成分: 焊点表面粗糙,呈凹凸不平状,葡萄球呈半岛状; NG焊点切片微观结构 葡萄球区域与焊料内部成分无明显差异。 NG焊点切片EDS结果(wt.%) "半岛状"这个形貌是关键——它说明这些锡粉从来没有融成一整块,是不完全熔融润湿的结果,而不是熔融成型后被外力推回去的。结合成分一致可以确认:葡萄球就是没熔透的锡膏本体。 4. 氧化膜厚度分析:先排除锡粉自己 用俄歇电子能谱(AES)测 A、B、C 三款锡膏中锡粉的表面氧化膜厚度。 三款锡粉的氧化膜厚度均不超过 10nm,属于正常范围; 表面以 C、O 为主,溅射到 10nm 深度后转为以 Sn 为主。 A款锡粉深度分布成分测试结果(At%) B款锡粉深度分布成分测试结果(At%) C款锡粉深度分布成分测试结果(At%) 表中的深度是参考相同时间内溅射 SiO₂ 的深度换算的,不是直接测出来的膜厚。结论是锡粉自身的氧化程度正常,葡萄球与锡粉氧化无关。 5. 锡珠测试:再排除助焊剂活性 锡珠测试分两类做。 A 类按 IPC-TM-650 2.4.43 标准执行。钢网 76mm×25mm×0.2mm,开直径 6.5mm 圆孔;陶瓷片厚 0.65mm;加热台 255±5℃,加热时间不超过 20s。分三组,分别在印刷后 15 分钟内、4 小时后、12 小时后测试。 第一、二组中,三款锡膏的锡粉散落数量排序为 B > C > A,均有不同程度散落,但都满足 IPC 标准要求(第三组 12 小时不在标准参考范围内); 三组测试均未出现明显葡萄球。 三款锡膏的回流特性有差异(A 最优、C 次之、B 最差),但都在合格范围内,单看这一步解释不了板级焊接时的葡萄球。 B 类在 SMT 产线现场模拟回流焊接,用同样的钢网与陶瓷片,参照产线回流曲线测试,分两组:第一组完全按曲线,第二组把预热时间延长到 5 分钟,其余条件不变。 两组测试中,三款锡膏均未出现明显葡萄球。 这一步的试验设计值得单独说。预热时间延长后,助焊剂受热变久、活性通常会下降,除氧化物的能力随之减弱——如果本身活性不足,这组本该出问题,结果依然良好。反过来说,锡膏中助焊剂本身的活性是满足焊接要求的。 6. PY-GCMS 分析:锁定板面挥发物 这一步用 PY-GCMS 分析 PCB 板在焊接温度下释放的气体:分别取失效板与正常板各 20mg,在模拟焊接条件(260℃)下烘烤 10 分钟,检测裂解挥发产物。两块板释放出的物质不同,差异集中在一类成分上: 失效板挥发物中光引发剂 907 的相对含量明显高于正常板。表中含量由峰面积归一化法计算得出,不代表物质在样品中的实际含量,仅用于两块板之间的横向对比。 NG样品PY-GCMS测试结果谱图 光引发剂 907 是紫外固化阻焊油墨的常用成分,作用是在紫外光下产生自由基、引发树脂交联。它出现在 260℃ 的挥发产物里,指向一个具体判断:板上残留了未完全固化的阻焊油墨——固化充分的油墨,这部分引发剂在固化阶段就该被消耗掉。 7.失效机理 综合各项测试,本案根因链条如下: PCB材料或固化状态存在差异 因此,更换PCB后失效消失并不是偶然;更换锡膏或调整炉温后失效改善,本质上也是改变了挥发物释放过程、助焊剂化学环境或回流反应窗口。 但单靠换锡膏或调炉温,只能缓解现象,不能替代对PCB材料及固化状态的根本原因管理。 声明:本案例已做脱敏处理,所有数据均来自实验室真实分析,未经许可不得转载。 8.写在最后 这个案例最值得借鉴的是那条排查路径:先把问题的性质定下来(是没熔透,不是被污染),再把能想到的原因逐个排除(锡粉没氧化、助焊剂活性够),剩下的那一条自然浮出来(有别的东西进来了)。 后一半工作同样关键——把挥发物的成分差异和助焊剂失活的化学反应接起来,才真正定位到 PCB 的固化工艺上。同一个现象可以有多个解,但根因只有一个。判断一个方案是治标还是治本,就看它能不能解释清楚"为什么另一个方向的调整也有效"。
↓
焊接过程中裂解、挥发出的产物不同
↓
失效PCB释放的光引发剂907比例更高
↓
907引发助焊剂中松香组分发生失活反应
↓
助焊剂去氧化和防氧化能力下降
↓
熔融焊料氧化、锡粉无法充分聚并
↓
焊点形成“葡萄球”


美信检测实验室
了解公司更多资讯
MTTlab-电子制造
查看更多精彩案例
MTTlab-高分子材料
查看更多精彩案例
MTTlab-金属材料
查看更多精彩案例
视频号
查看更多精彩视频






 深圳:深圳市宝安区松柏路北大科创园A1、A3、A5栋苏州:苏州市苏州工业园区长阳街415号信药谷3栋苏州市苏州工业园区岸芷街39号内4号楼1楼西安:西安市未央区尚苑路秦创原新材料产业创新中心(北门)6幢1楼